一、硬质合金的材料特性
硬质合金是以碳化钨(WC)粉末为硬质相、以钴(Co)等金属为粘结相,经粉末冶金工艺烧结而成的高硬度材料。其硬度通常可达HRA 89~93,抗弯强度在2000~4000 MPa之间,弹性模量约为钢材的2~3倍,耐磨性和红硬性远优于高速钢。正是这些特性,使硬质合金成为制造内冷钻头的首选基体材料——内冷钻头需要在高速、高压冷却液环境下长时间连续切削,对材料的耐磨性、刚性和耐热性提出了严苛要求。常用牌号以WC-Co体系为主,针对不同被加工材料(钢、不锈钢、铸铁、铝合金、钛合金等)还需调整晶粒度和涂层匹配。
二、内冷钻头的结构特点
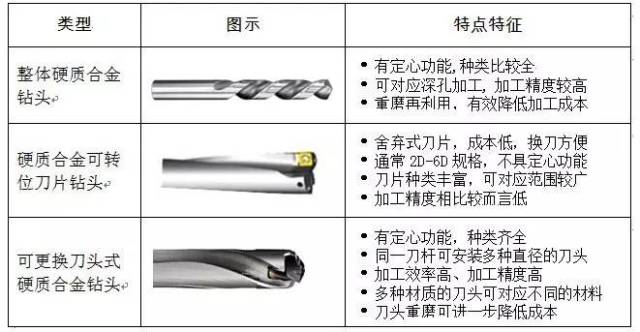
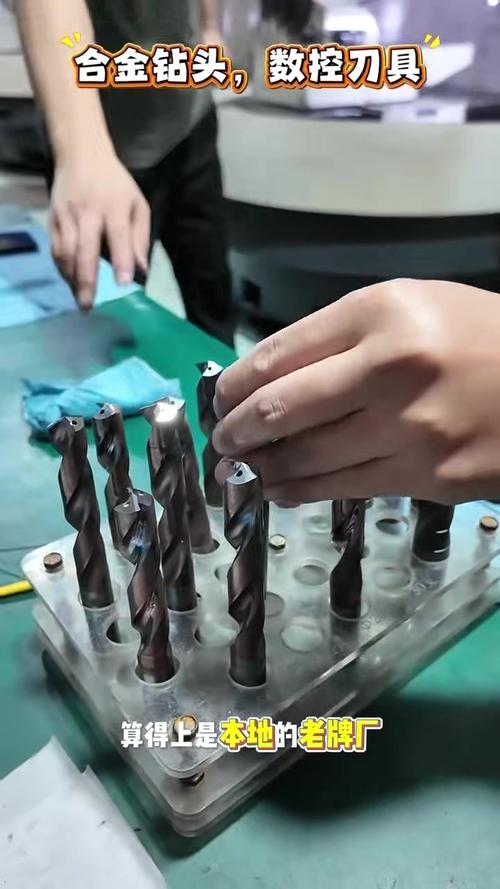
内冷钻头与普通钻头的核心区别在于其内部集成冷却通道。典型结构是在钻体内部设置两条对称的螺旋冷却孔,冷却液经钻柄进入、从钻尖出液孔喷出,直接作用于切削区。这种设计带来三方面优势:一是冷却液直达刃口,显著降低切削温度;二是高压冷却液有助于断屑并将切屑从孔内强制排出,改善深孔加工的排屑难题;三是可有效润滑刃带,减少与孔壁的摩擦。钻头结构上通常包含钻尖几何(顶角、横刃修磨)、螺旋槽、刃带、内冷孔出口布局以及柄部接口等关键要素,各要素的设计与制造精度直接决定了钻孔质量与刀具寿命。
三、硬质合金内冷钻头的制造工艺流程
1. 棒料制备
制造起点是硬质合金圆棒。将WC粉末与Co粉按牌号配比混合,经球磨、干燥、掺胶制成可成型的混合料,再通过挤压、等静压或模压成型为棒坯,最后在真空或低压烧结炉中烧结致密化。高质量的棒料要求密度均匀、无孔隙缺陷、钴相分布均匀,为后续加工提供稳定的基体。
2. 内冷孔成形
内冷孔的形成是内冷钻头制造中最具特色的环节,主要方法有三类:一是在挤压成型时预埋可去除的芯棒或采用特殊模具,使棒坯在烧结前即带有螺旋孔道(成本低、适合批量生产);二是在烧结后的棒料上采用深孔加工(如枪钻、电火花、激光)加工螺旋冷却孔,灵活但效率较低;三是近年来发展的增材制造(3D打印)整体成型,可直接构建含复杂内通道的钻头毛坯。选择何种方式需综合考虑孔径、螺旋角、批量与成本。
3. 磨削加工
烧结后的硬质合金硬度极高,需采用金刚石砂轮进行磨削。主要工序包括外圆磨(钻柄与钻体直径)、螺旋槽磨削(决定容屑空间与切削性能)、钻尖磨削(顶角、后角、横刃修磨及出液孔位置确认)以及刃带处理。五轴数控工具磨床是核心装备,编程精度需控制在微米级,以保证内冷孔出口与刃口的相对位置准确,避免冷却液喷射偏离切削区。
4. 表面涂层
为提升耐磨性与耐热性,常在钻头表面沉积PVD涂层(如TiN、TiAlN、AlCrN等)或采用CVD金刚石涂层(适合铝合金、复合材料)。涂层前需进行刃口钝化处理和清洗,涂层过程中要注意避免涂覆堵塞内冷孔出口,通常采用掩蔽或气流保护措施。涂层与基体的结合强度、厚度均匀性是质量控制重点。
5. 检测与试验
成品需经过多项检测:尺寸与几何精度(直径、螺旋角、顶角、跳动)、内冷孔通液性检查(流量、压力)、涂层附着力和厚度测量,以及切削性能试验(在试验台上按标准工况钻削,评价寿命、断屑和孔径一致性)。部分高端产品还需进行疲劳与冲击试验。
四、关键技术与质量控制要点
内冷钻头制造的核心难点集中在几个方面。第一,内冷孔的位置精度和内部光洁度直接决定冷却效率,孔道不能出现偏斜、堵塞或台阶,钻尖处出液孔的方位必须与主切削刃的相对位置高度一致,这是涂层前最重要的几何控制点。第二,磨削过程中的热损伤(如磨削烧伤、微裂纹)会严重削弱刀具寿命,需要通过控制磨削深度、冷却方式和金刚石砂轮修整来避免。第三,钻头刃口的钝化程度对切削稳定性影响很大,过锐容易崩刃,过钝则增加切削力,需要按被加工材料制定标准化钝化参数。第四,涂层均匀性与内冷兼容性必须协调:如何在不遮挡冷却通道的前提下实现全刃覆盖,仍是工程优化的重点。
五、应用与发展趋势
硬质合金内冷钻头广泛应用于汽车发动机缸体、模具冷却水孔、航空航天结构件、医疗器械等深孔与难加工材料场景。随着高速加工和微量润滑技术的发展,对钻头的冷却通道设计提出更高要求,如多头内冷孔、变径通道以及与刀具内冷系统匹配的流体动力学优化。增材制造则使复杂的随形冷却结构从设计变为可能。制造技术正朝着更高的加工精度、更可靠的内部通道质量以及与涂层/刃口处理深度协同的方向发展。
##
硬质合金内冷钻头的制造是一项融合粉末冶金、精密磨削、涂层技术和流体设计的系统工程。材料的硬质耐磨提供了切削基础,精密的内冷结构保障了热管理能力,严格的工序与过程控制在两者之间建立了可靠衔接。对准入企业而言,核心竞争点已从单一的磨削水平转向对棒料质量控制、内冷通道制造、几何一致与表面服役处理的整体工程能力。